1. Pourquoi utilise-t-on des fraises en carbure pour le polissage des conduits d'admission et d'échappement des moteurs ?
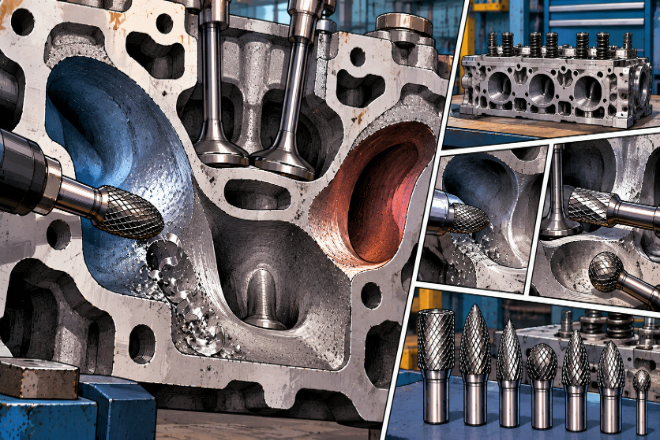
Le travail sur les conduits de culasse consiste essentiellement en un remodelage contrôlé. Le conduit d'admission achemine l'air, ou un mélange air-carburant dans certains moteurs, vers la soupape d'admission. Le conduit d'échappement permet aux gaz brûlés de sortir du cylindre.
L'idée de base paraît simple : améliorer le passage pour que le gaz puisse y circuler efficacement. La mise en œuvre, en revanche, est bien plus complexe.
Une culasse comporte des courbes, des sections étroites, des zones de guides de soupapes, des chambres de combustion, des ouvertures de conduits et des transitions qui interagissent toutes. Le retrait de matière à un endroit modifie la forme du passage.
C'est pourquoi un fraise en carbure de tungstène est utile.
Contrairement à un rouleau abrasif, mieux adapté aux finitions légères, une fraise en carbure possède des dents de coupe précises qui permettent d'enlever la matière plus rapidement.
Il peut être utilisé pour réduire les irrégularités de moulage, ouvrir des zones sélectionnées, remodeler les courbes et harmoniser les surfaces.
Les fraises en carbure sont également disponibles dans de nombreuses formes. C'est important car un conduit d'admission d'air de moteur n'est certainement pas une surface plane.
Les fraises sphériques, ovales, en forme de flamme, en arbre, cylindriques et coniques peuvent chacune atteindre différentes zones à l'intérieur d'une culasse.
Il existe un autre avantage : le carbure de tungstène est très Résistant à l'usure.
Les culasses sont généralement fabriquées en alliages d'aluminium ou en fonte.
Les fabricants d'outils en carbure proposent des géométries de coupe spécifiques au matériau, tant pour l'aluminium que pour la fonte, ce qui permet d'adapter la formation des copeaux et l'action de coupe au matériau de la pièce.
Mais le travail sur les conduits d'admission ne consiste pas simplement à enlever le plus de métal possible. C'est là que les débutants peuvent se tromper. L'objectif est de créer la forme de conduit souhaitée. Un trou plus grand n'est pas forcément un meilleur conduit.
Si tel était le cas, le développement des culasses serait beaucoup plus facile, et les meuleuses pneumatiques seraient beaucoup plus dangereuses.
2. Quelles parties d'un orifice de moteur les bavures en carbure peuvent-elles modifier ?
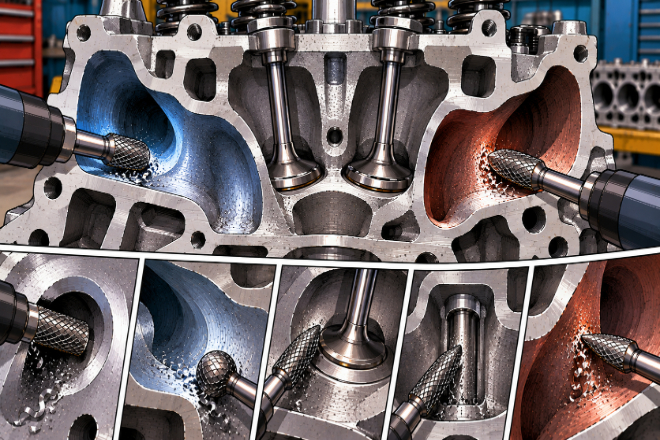
Un port comporte plusieurs zones où une fraise en carbure peut être utilisée lors de la modification. La première est l'entrée du port.
Les constructeurs de moteurs peuvent avoir besoin de corriger les différences de moulage ou d'adapter l'ouverture du port à l'interface du collecteur ou de l'échappement requise.
Une fraise adaptée peut enlever de petites quantités de matière autour de l'ouverture et contribuer à créer une transition plus douce.
Plus loin dans le passage, il peut être nécessaire d'éliminer les marques de fonderie et les aspérités. L'ébavurage au carbure est idéal pour ce type d'opérations, car la tête de coupe peut atteindre l'intérieur du passage tandis que la tige reste à l'extérieur.
Il y a ensuite la zone du bol près de la soupape. Cette zone change souvent de forme rapidement ; par conséquent, les fraises sphériques, ovales, en forme de flamme ou d’arbre sont plus faciles à contrôler qu’un outil cylindrique droit.
La zone du côté court est un autre élément important de la géométrie du conduit. Elle présente une courbe serrée à l'approche de la zone de la soupape.
C’est là que la maîtrise prime sur la vitesse. Enlever trop de matière peut modifier le port de façon difficile, voire impossible, à remettre en place.
La zone autour du guide de soupape peut également nécessiter un usinage précis en fonction de la conception de la culasse et du plan d'usinage des conduits.
Toutefois, l'utilisation de fraises en carbure ne doit pas être négligée sur les sièges de soupapes ni sur d'autres surfaces usinées avec précision. Ces opérations requièrent un équipement spécifique et des dimensions contrôlées.
Considérez la fraise en carbure comme un outil de sculpture. Elle enlève la matière superflue autour des éléments géométriques importants. Elle ne doit surtout pas les endommager.
Pour les ateliers de moteurs professionnels, le plan de préparation des conduits d'admission et d'échappement doit donc être établi avant le démarrage de la rectifieuse.
Les mesures, les travaux de développement antérieurs, les essais d'écoulement, les données CNC ou tout autre procédé éprouvé doivent déterminer les zones à usiner. L'ébavurage permet simplement de réaliser cette opération.
3. Comment la forme des bavures modifie-t-elle le processus de portage ?
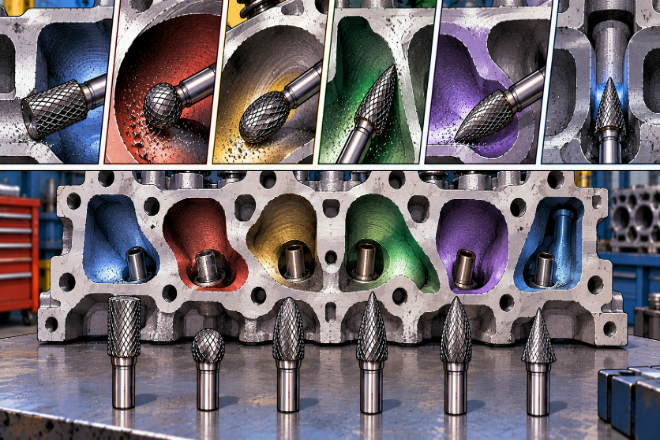
Choisir un fraise en carbure Se baser uniquement sur le diamètre ne suffit pas. La forme est tout aussi importante.
Une fraise cylindrique permet d'enlever efficacement de la matière sur des parois de conduits rectilignes ou sur des zones locales étendues. Une fraise cylindrique à extrémité arrondie offre une plus grande liberté de mouvement lorsque la paroi commence à se courber.
Une fraise sphérique est utile pour les contours des bols et des surfaces arrondies. Grâce à sa surface de coupe incurvée, elle peut suivre des angles variables sans qu'un angle vif n'endommage la culasse.
Une fraise ovale est idéale pour raccorder les surfaces courbes et les transitions. Une fraise en forme d'arbre permet d'atteindre les zones coniques ou irrégulières tout en offrant une surface de coupe relativement large.
La fraise à flamme est utile pour les courbes fluides et les sections étroites. Sa forme peut s'avérer particulièrement pratique lorsque l'opérateur doit réaliser un raccord plutôt que de créer une surface plane.
Une fraise conique ou pointue permet d'atteindre des zones plus difficiles d'accès, mais exige une grande précision. Un petit point de coupe concentre l'action de coupe sur une petite surface, permettant ainsi à l'opérateur d'enlever plus de métal qu'on ne le pense, et ce, étonnamment rapidement.
Les fraises à longue tige sont également courantes dans le travail des conduits d'admission et d'échappement, car les fraises normales peuvent ne pas atteindre suffisamment loin dans un passage d'admission ou d'échappement.
Mais la portée a un prix. Plus la tête de coupe est éloignée de la pince de la meuleuse, plus les vibrations risquent d'apparaître.
La solution n'est pas de serrer la meuleuse plus fort en espérant que ça suffise. Utilisez uniquement la portée nécessaire, maintenez l'outil stable et évitez toute pression latérale inutile.
Pour un atelier de fabrication de culasses en série, disposer de plusieurs formes utiles est généralement plus pratique que de contraindre une seule fraise favorite à tout faire.
Une bavure sphérique ne tend pas à se transformer en cylindre. De même, un cylindre ne tend pas à se transformer en flamme.
4. Quelles sont les différences entre les culasses en aluminium et en fonte ?
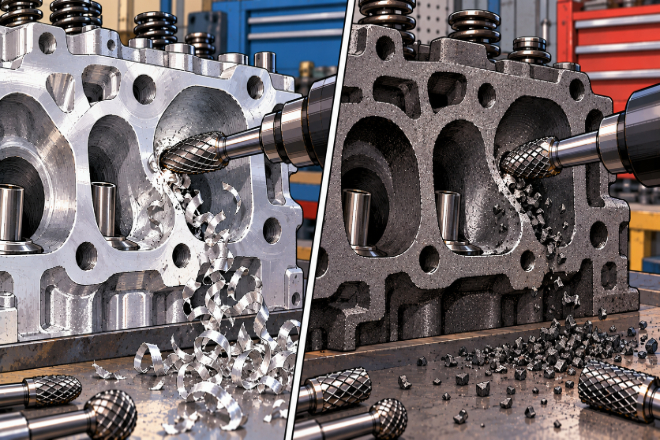
Le processus d'usinage des conduits change sensiblement lorsque le matériau de la culasse change.
Les culasses en aluminium sont courantes dans les moteurs modernes. L'aluminium est relativement facile à usiner, mais ses copeaux peuvent se coincer entre les dents d'une fraise mal choisie.
Dès que les cannelures commencent à se remplir, l'outil cesse de couper efficacement. Il se met à frotter. La chaleur monte. L'opérateur appuie plus fort. Et une tâche qui se déroulait bien devient soudain beaucoup moins agréable.
C’est pourquoi les fraises en carbure conçues pour l’aluminium ont généralement une géométrie de coupe plus ouverte qui laisse de la place pour évacuer les copeaux.
Les fraises ALU spécifiques aux matériaux sont conçues pour l'aluminium et les alliages d'aluminium, et les options d'outils anti-adhésifs peuvent réduire davantage la charge de copeaux.
La fonte se comporte différemment. Au lieu de produire les mêmes longs copeaux collants, elle a tendance à se briser en morceaux plus courts lors de la coupe.
Les fabricants de fraises proposent donc des géométries de coupe spécifiques à la fonte pour un enlèvement de matière important sur la fonte.
Cela signifie qu'un atelier de moteurs travaillant sur les deux matériaux ne doit pas supposer qu'une seule fraise est idéale pour tout.
5. Comment contrôle-t-on l'enlèvement de matière à l'intérieur d'un port ?
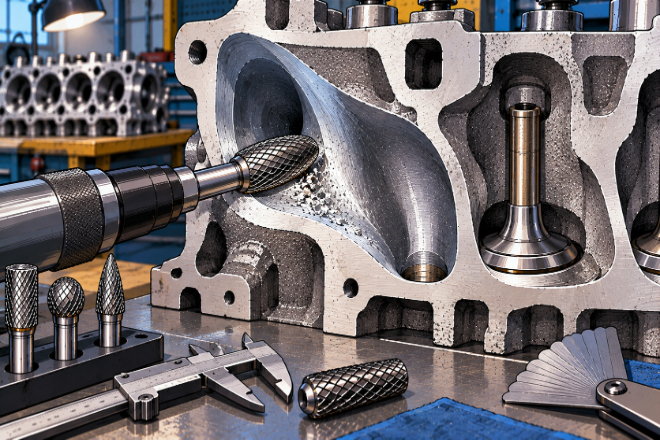
UN fraise en carbure Cette technique peut enlever du métal étonnamment vite. C'est utile jusqu'au moment où elle enlève du métal que vous vouliez conserver. Un bon travail d'usinage repose donc sur la maîtrise.
Avant la découpe, l'opérateur doit connaître la forme cible. Le marquage des zones à modifier permet de maintenir des limites claires lors du travail manuel.
N’attaquez pas l’orifice en entier d’un coup. Procédez par étapes. Enlevez une petite quantité, vérifiez la forme et continuez.
Ceci est particulièrement important au niveau des parois minces, de la zone du côté court, des zones de guidage des soupapes et d'autres éléments où la quantité de matériau disponible peut être limitée.
L'opérateur doit veiller à ce que la fraise reste en mouvement. Maintenir la tête de coupe immobile peut créer un creux. Un mouvement fluide facilite la transition entre les différentes zones.
La pression exercée doit rester contrôlée. Appuyer plus fort n'améliore pas la qualité de la fraise en carbure. Cela peut au contraire augmenter les vibrations et rendre les mouvements précis plus difficiles.
La vitesse doit suivre les recommandations du fabricant de la fraise en fonction du diamètre de la fraise, de la coupe et du matériau à travailler, plutôt qu'un réglage universel de vitesse de rotation.
Les ateliers professionnels de culasses peuvent aller plus loin en utilisant des gabarits, des outils de mesure, des données de section, des résultats de banc d'essai de débit ou des programmes CNC pour contrôler la répétabilité.
Ceci est particulièrement important lorsque la même conception d'orifice doit être reproduite sur de nombreuses culasses.
La première tête peut être développée manuellement. Les cinquante suivantes ne devraient pas dépendre entièrement de la quantité de café consommée par l'opérateur ce matin-là.
Pour les productions en grande série, des fraises à orifices en carbure dédiées peuvent également être utilisées lors de l'usinage CNC des culasses. Des fraises à orifices en carbure monobloc sur mesure sont disponibles spécifiquement pour les culasses et les collecteurs en aluminium et en fonte.
La méthode de production peut évoluer. L'objectif de base, lui, reste inchangé : enlever uniquement le métal nécessaire pour améliorer la géométrie souhaitée.
6. Quelles erreurs peuvent ruiner un port moteur ?
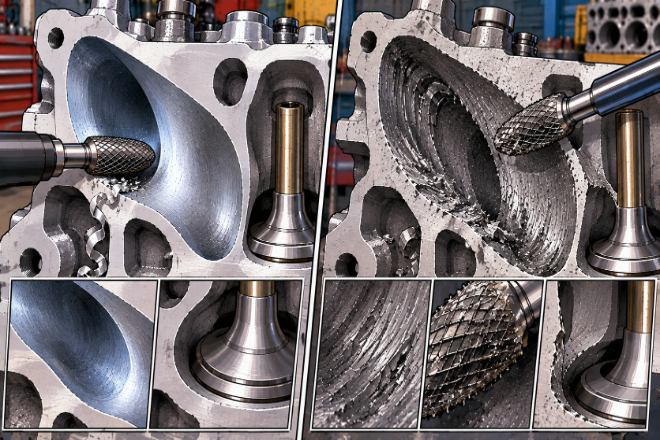
L'erreur la plus fréquente est le surdimensionnement des orifices. On suppose parfois, à tort, qu'un orifice plus grand offre forcément un meilleur débit.
Mais la vitesse de l'air, la forme des conduits, la taille des soupapes, le régime moteur et le reste du système d'admission et d'échappement ont tous leur importance.
Enlever trop de matière peut donner une forme incorrecte au moteur. Une autre erreur consiste à vouloir lisser parfaitement toutes les surfaces avec la fraise en carbure.
Une fraise est avant tout un outil de coupe et de façonnage. Une fois la géométrie principale établie, des outils abrasifs peuvent être utilisés pour un mélange plus fin ou pour obtenir la surface finale souhaitée.
Utiliser une fraise inadaptée à l'aluminium est un autre problème courant. Un profil de coupe serré peut s'encrasser rapidement avec de l'aluminium tendre. Une fois que la fraise commence à frotter au lieu de couper, augmenter la pression ne fait généralement qu'empirer la situation.
Un support d'outil insuffisant engendre un autre problème. Une fraise longue, dont la tige dépasse trop, peut vibrer à l'intérieur du port. Ces vibrations rendent plus difficile l'obtention d'une forme lisse et peuvent laisser des rainures indésirables.
Vient ensuite l'erreur la plus douloureuse : toucher une surface qu'il ne fallait absolument pas effleurer. Les sièges de soupapes en sont l'exemple flagrant. Une fraise en carbure en rotation ignore que l'anneau brillant à côté d'elle est une pièce de précision coûteuse.
L'opérateur doit en être conscient. La même prudence est de mise à proximité des passages d'eau et des parties fines de la pièce moulée. Un enlèvement excessif de matière peut perforer une paroi et transformer une culasse fonctionnelle en un objet décoratif original.
Les ateliers professionnels peuvent réduire ces risques en standardisant les types de fraises, les étapes de portage, les points d'inspection et les procédures des opérateurs.
Le portage peut ressembler à une sculpture sur métal à main levée. Un portage de qualité, en production, est tout sauf aléatoire.
7. Comment les ateliers de moteurs doivent-ils évaluer les bavures en carbure ?
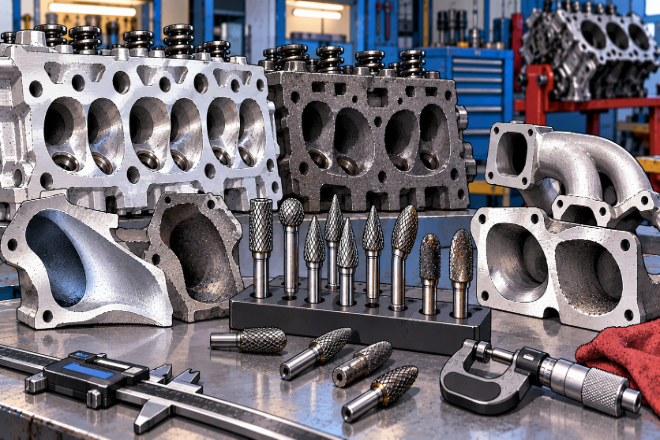
Pour un constructeur de moteurs ou une entreprise de culasses, un fraise en carbure Il convient de la juger en fonction de son impact sur l'ensemble du processus de portage.
Commencez par l'enlèvement de matière. La fraise coupe-t-elle l'aluminium ou la fonte proprement, sans nécessiter une forte pression ? Ensuite, examinez le contrôle.
Une fraise qui enlève le métal extrêmement rapidement mais qui tente constamment de se tirer contre la paroi du port n'est peut-être pas le meilleur outil de production.
Vérifiez l'évacuation des copeaux sur l'aluminium. Si les techniciens doivent s'arrêter fréquemment pour nettoyer les dents de coupe encrassées, le temps perdu doit être pris en compte dans l'évaluation de l'outil.
Les vibrations ont aussi leur importance. Une fraise bien conçue et parfaitement concentrique est plus facile à guider dans un orifice, notamment lorsqu'il faut utiliser des tiges longues.
L'état de surface est un autre critère utile. La bavure n'a pas besoin d'obtenir une surface polie finale, mais elle doit laisser une forme régulière qui évite des travaux de finition inutiles.
La durée de vie de l'outil doit être mesurée sur de véritables culasses plutôt que par un court essai sur un bloc-cylindres de rebut. Surtout, il convient de comparer la régularité des conduits d'admission et d'échappement.
Un atelier de préparation de moteurs peut modifier huit, seize, vingt-quatre, voire plus, conduits d'admission et d'échappement sur une même série. L'outil de coupe doit permettre aux techniciens de reproduire la géométrie prévue, plutôt que de rendre chaque conduit différent au toucher.
Pour les opérations de plus grande envergure, le même principe s'applique à l'usinage automatisé des conduits. Des fraises à conduits en carbure monobloc sont utilisées dans les applications CNC multiaxes pour les culasses, y compris les culasses en aluminium.
L'analyse de rentabilité dépasse donc le simple prix de revient. Il faut mesurer le temps de coupe, le temps de finition, les changements d'outils, le contrôle par l'opérateur, la répétabilité et les pièces rejetées.
Une fraise bon marché n'est pas bon marché si elle rend une culasse coûteuse plus difficile à contrôler.
 English
 Español
 简体中文
 Français
 日本語
 한국어
 العربية
 Tiếng Việt