Causes fréquentes d'une mauvaise finition de surface
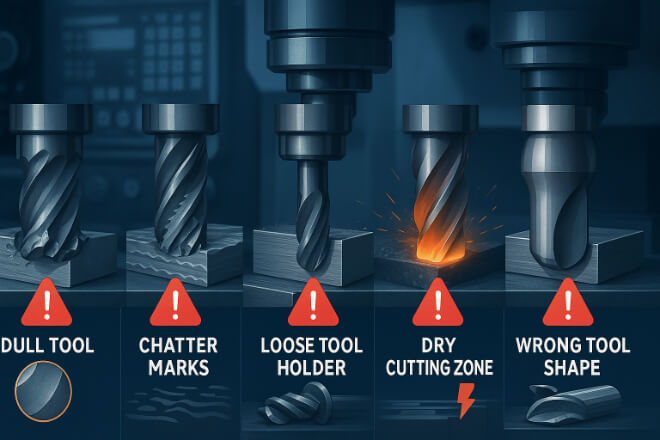
De nombreux facteurs influent sur l'état de surface des pièces usinées. Même avec des outils de coupe en carbure de tungstène, un seul élément défectueux peut compromettre le résultat. Voici quelques causes fréquentes :
Outils usés ou endommagés : lorsque le tranchant est émoussé ou ébréché, il déchire le matériau au lieu de le couper proprement.
Vitesses et avances incorrectes : une vitesse trop rapide ou trop lente peut provoquer des vibrations ou des bavures de matériau.
Mauvaise tenue des outils : des porte-outils desserrés ou peu rigides peuvent entraîner des vibrations et des mouvements.
Manque de liquide de refroidissement ou de lubrification : sans un refroidissement suffisant, l’outil surchauffe et affecte la surface.
Géométrie d'outil inadaptée : les outils non conçus pour le matériau ou le type de coupe peuvent provoquer un frottement au lieu d'une coupe.
La résolution des problèmes de finition de surface commence par la vérification de tous les éléments ci-dessus, un par un.
Comment inspecter l'état des outils
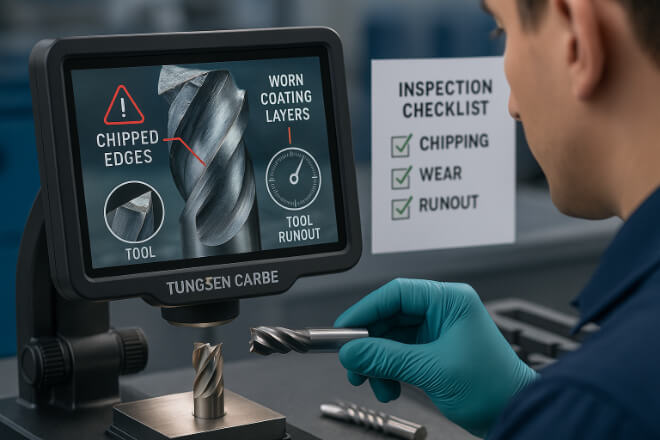
Si l'état de surface se dégrade, il faut d'abord vérifier l'outil lui-même. Même les outils en carbure de tungstène, réputés pour leur robustesse, finissent par s'user.
Voici ce qu'il faut inspecter :
Recherchez les signes d'usure visibles : bords arrondis, éclats ou taches sombres indiquent que l'outil est usé.
Vérifiez le tranchant de l'outil : utilisez un microscope si nécessaire pour repérer les micro-ébréchures.
Mesure du faux-rond de l'outil : Utilisez un comparateur à cadran pour vous assurer que l'outil tourne droit.
Vérifiez l'état du revêtement : si l'outil a perdu son revêtement, la friction et la chaleur augmenteront.
Remplacez ou réaffûtez l'outil si l'usure est importante. Un outil émoussé ou endommagé est l'une des principales causes d'une mauvaise finition.
Optimiser les vitesses de coupe et d'avance
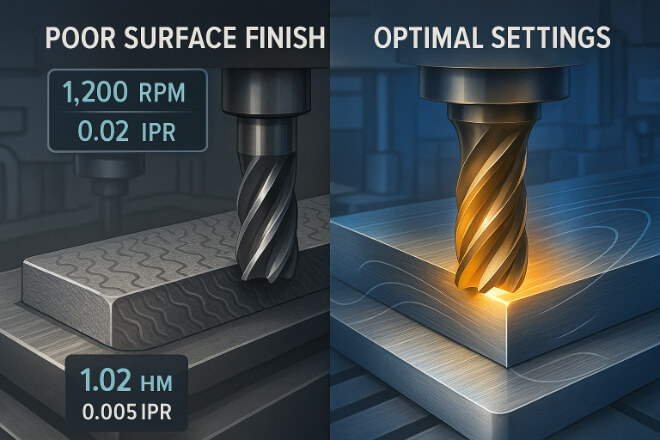
Les outils de coupe en carbure de tungstène sont conçus pour l'usinage à grande vitesse, mais chaque matériau nécessite une configuration différente.
Pour améliorer la finition :
Réduire la vitesse d'avance : une avance plus faible permet à l'outil de passer plus de temps en contact avec la surface, pour une coupe plus nette.
Augmenter la vitesse de rotation de la broche : une vitesse de rotation plus élevée réduit l’épaisseur des copeaux et lisse la surface.
Utilisez des passes de finition : une passe finale légère, avec une avance plus lente et une vitesse plus élevée, améliore souvent la qualité de la surface.
Évitez les coupes agressives : une profondeur trop importante en une seule passe peut surcharger l’outil et provoquer des vibrations.
En cas de doute sur les paramètres optimaux, consultez les recommandations du fabricant d'outils ou utilisez un calculateur de vitesse/avance.
Utiliser la géométrie d'outil appropriée
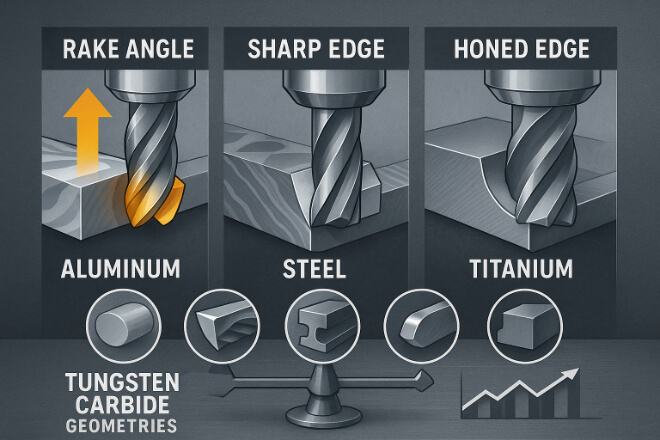
La géométrie est primordiale. Choisir la bonne forme d'outil peut améliorer à la fois sa durée de vie et la finition de la pièce.
Conseils pour choisir la géométrie d'outil appropriée :
Angles de coupe élevés : Ils réduisent la force de coupe et permettent d’obtenir des finitions plus lisses.
Lames de coupe affûtées : Idéales pour les matériaux tendres comme l'aluminium ou le laiton.
Bords affûtés ou chanfreinés : meilleurs pour les matériaux durs et contribuent à réduire l’écaillage.
Terrain plat ou marge : Permet de stabiliser l'outil pendant la coupe et d'éviter les vibrations.
Les outils en carbure de tungstène se présentent sous de nombreuses formes ; il est donc important d'adapter leur géométrie au matériau et à l'application.
Contrôle des vibrations et des bruits parasites
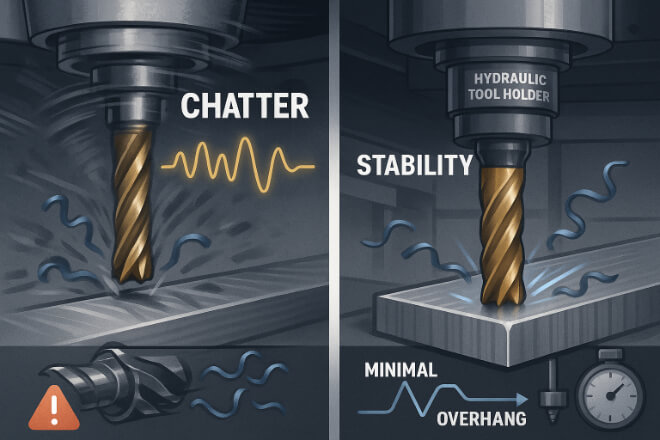
Les vibrations sont un ennemi majeur de la finition de surface. Même le meilleur outil de coupe ne peut rien y faire si le système vibre pendant l'usinage.
Comment le réduire :
Utilisez des outils plus courts : réduisez autant que possible la longueur du porte-à-faux.
Choisissez des supports stables : les supports hydrauliques ou à frettage offrent une meilleure adhérence.
Vérifiez l'alignement de la machine : des broches mal alignées ou des glissières desserrées entraînent une mauvaise coupe.
Ralentissez l'avance si nécessaire : une coupe plus légère réduit la déviation de l'outil.
Attention également aux vibrations harmoniques : modifiez légèrement la vitesse de la broche pour vous éloigner des plages sujettes aux vibrations.
Appliquer le liquide de refroidissement ou le lubrifiant approprié
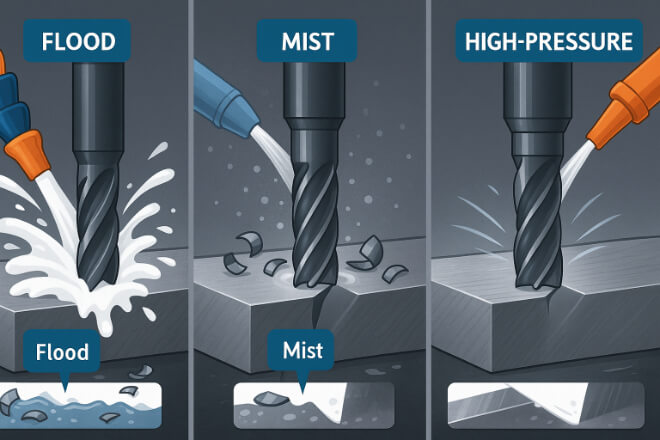
Le liquide de refroidissement ne se contente pas de refroidir. Il réduit la friction, évacue les copeaux et améliore la finition de surface. Sans lui, les outils chauffent, les copeaux adhèrent et les surfaces deviennent rugueuses.
Choisissez le bon fluide :
Arrosage par immersion : Idéal pour l'usinage général.
Lubrification par brumisation : Fonctionne bien dans les opérations de coupe légère à grande vitesse.
Liquide de refroidissement haute pression (HPC) : nécessaire lors de l'usinage de cavités profondes ou de matériaux collants.
Vérifiez également le sens d'écoulement du liquide de refroidissement : pour être efficace, il doit atteindre directement la zone de coupe.
Adapter l'outil au matériau
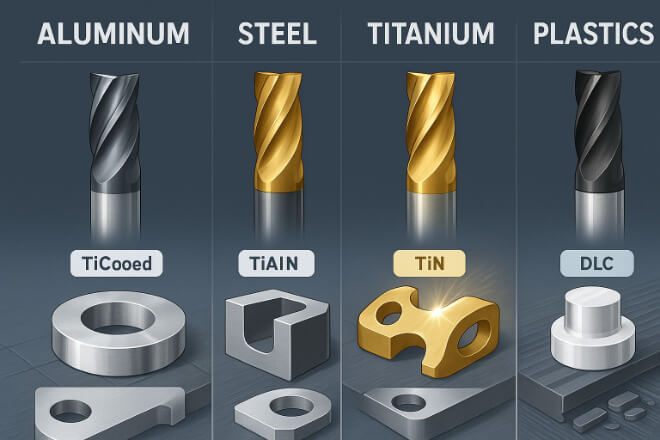
Tous les outils en carbure ne sont pas adaptés à toutes les applications. Certains matériaux nécessitent des outils spécifiques ou de conception particulière pour obtenir une finition optimale.
Exemples :
Aluminium : Nécessite des outils à cannelures polies et des arêtes vives.
Acier : Préfère les outils à tranchant affûté revêtus de TiAlN.
Titane : Nécessite des outils à noyau robuste et à haute résistance à la chaleur.
Plastiques : Il faut des outils très tranchants et non revêtus pour éviter la fonte.
Choisir le mauvais outil pour le matériau peut entraîner des surfaces rugueuses, déchirées ou brûlées.
Durée de vie et performance de l'outil de suivi
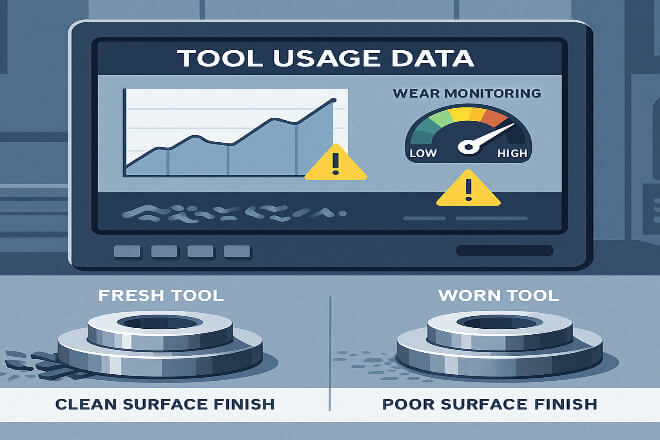
Pour conserver un bon état de surface, surveillez activement la durée de vie de vos outils. N'attendez pas qu'ils tombent en panne.
Conseils:
Utilisez un logiciel de gestion d'outils : suivez le nombre de pièces produites par chaque outil.
Configurer les alarmes de changement d'outil : en fonction du nombre de coupes, du temps ou de l'état de l'outil.
Inspectez régulièrement les pièces : si la qualité de surface se dégrade, il est peut-être temps de changer d’outils.
Conservez des traces : sachez quels outils et réglages donnent le meilleur résultat.
Un entretien proactif permet de maintenir une qualité de surface élevée et d'éviter les rebuts coûteux.
Quand remplacer ou réaffûter les outils
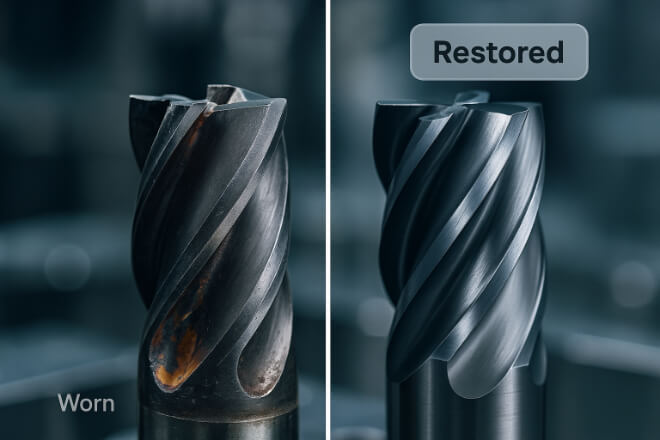
Tous les problèmes de surface ne peuvent pas être résolus en modifiant la vitesse ou en vérifiant le liquide de refroidissement. Parfois, l'outil est tout simplement en fin de vie.
Signes qu'il est temps de changer :
L'état de surface ne cesse de se détériorer.
Le tranchant de l'outil présente des dommages visibles.
La force de coupe semble plus élevée
Vous constatez des marques de brûlure ou une décoloration
Plus de copeaux adhèrent à l'outil
Les outils en carbure de haute qualité peuvent souvent être remis à neuf. Si votre fournisseur propose un service d'affûtage, vous pouvez redonner du tranchant à vos outils et réaliser des économies.
 English
 Español
 简体中文
 Français
 日本語
 한국어
 العربية
 Tiếng Việt