1. 为什么钛金属难以加工?
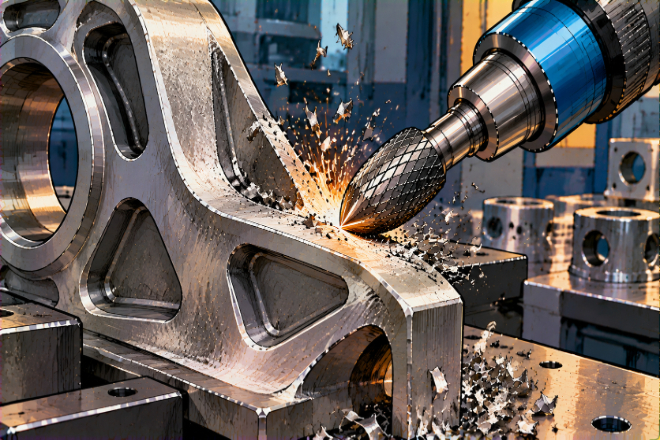
钛是一种独特的金属,兼具优异的性能和耐久性。这些特性使其用途广泛,但也给精加工工序带来了挑战。.
一大挑战是热量控制。.
钛的导热性很低。这意味着切削过程中产生的热量无法迅速散去。相反,热量会滞留在切削区域附近,从而增加刀具的应力。.
如果精加工刀具产生的摩擦力过大,切削刃的磨损速度会加快。另一个问题是钛的化学活性。.
钛在高温下会与某些刀具材料发生反应。这可能导致材料粘附在切削刃上,从而降低切削性能。.
钛合金在加工过程中也具有很强的回弹力。刀具通过后,材料可能会略微恢复到原来的形状。这会增加精加工的难度。.
常见的收尾难题包括:
加工后的粗糙边缘
孔洞或边角处多余的材料
表面痕迹
工具磨损
难以进入的区域
复杂的钛合金部件带来了更多挑战。.
许多钛合金零件包含曲面、薄壁、狭窄通道和复杂的轮廓。这些区域需要使用一种能够小心去除材料而不破坏原始设计的工具。.
这就是为什么钛合金精加工通常选用碳化钨铣刀的原因。.
碳化物提供高 硬度 且强壮 耐磨性. 即使加工难加工材料,也能保持良好的切削性能。.
然而,选择错误的刀头会导致加工效果不佳。切削力过强的刀头可能会产生过多的热量,而过细的刀头则可能降低生产效率。.
最佳的精加工工艺需要在切削能力、刀具寿命和表面质量之间取得适当的平衡。.
2. 碳化钨铣刀如何改善钛合金的精加工效果?
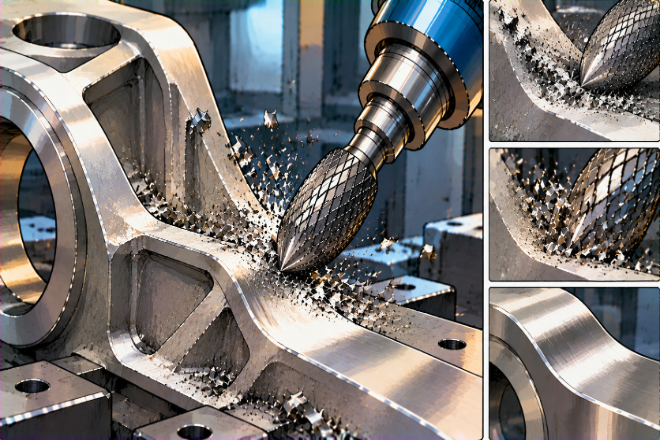
碳化钨旋转锉 利用锋利的切割齿从表面去除少量材料。.
与主要用于研磨表面的磨料工具不同,硬质合金锉刀具有切削作用。这在钛合金零件的精加工中具有诸多优势。.
1)更好的材料去除控制
钛合金零件通常需要精细的精加工,而非大量切削。硬质合金锉刀可以帮助操作人员精确控制去除多余材料的数量。.
这适用于:
边缘清理
焊接精加工
去除加工痕迹
调整开口
混合表面
操作员可以专注于特定区域,而不会影响整个组件。.
2)高 耐磨性
钛比许多常见金属更难加工。较软的刀具可能很快就会失去切削能力。.
碳化钨具有优异的性能 硬度, 使毛刺能够更长时间地保持其切割形状。.
这有助于减少:
工具更换频率
生产中断
装修成本
3)更好地获取复杂形状
许多钛合金部件的几何形状都很复杂。大型切削刀具可能无法触及狭小的边角或曲面区域。.
硬质合金锉刀有多种形状,制造商可以根据不同的精加工任务选择合适的工具。.
例如:
用于曲面的球形毛刺
复杂轮廓的火焰毛刺
用于边缘的圆柱形毛刺
狭窄区域的锥形毛刺
这种灵活性使得硬质合金锉刀既可用于维修工作,也可用于生产精加工。.
4. 制造商在钛金属精加工过程中如何控制热量?
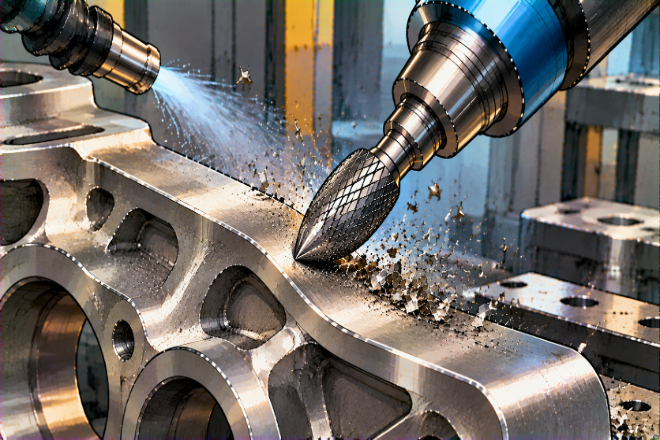
在钛合金上使用硬质合金铣刀时,热量控制是最重要的因素之一。.
由于钛的导热性较差,过度摩擦会损坏工具和工件表面。.
第一步是选择合适的转速。转速过高可能会产生不必要的热量。.
最佳速度取决于:
毛刺直径
钛级
切削深度
完成目的
压力控制也很重要。许多操作人员试图通过加大压力来提高切割速度。然而,过大的压力往往会增加摩擦,而不是提高切割性能。.
毛刺应该自然地切入材料。另一个重要因素是保持刀具移动。.
磨头长时间停留在同一区域会导致热量集中。平稳移动有助于分散切削力。.
清除切屑也很重要。钛屑会堆积在切削区域周围,增加摩擦力。保持工作区域清洁有助于维持稳定的加工性能。.
受控过程通常遵循以下步骤:选择合适的毛刺 → 设置合适的速度 → 施加稳定压力 → 保持运动 → 检查表面处理
这有助于提高刀具寿命和表面质量。.
5. 如何防止钛合金部件加工过程中出现损坏?
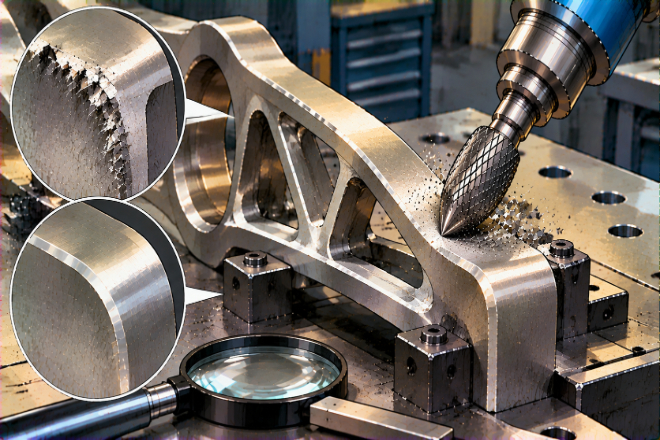
钛合金部件通常价格昂贵且难以更换。因此,防止精加工过程中的损伤至关重要。第一步是选择合适的刀具。.
用于强力去除材料的毛刺可能不适用于精细的精加工。毛刺的尺寸也应与工件相匹配。.
较大的毛刺可能会从薄钛片上去除过多材料。较小的毛刺则可能在精细区域提供更好的控制。刀具稳定性是另一个关键因素。.
振动可以产生:
- 不平整的表面
- 工具损坏
- 边缘质量差
牢固的刀架和稳定的工件安装有助于减少这些问题。操作人员还应定期检查毛刺情况。.
磨损的毛刺需要更大的力,这会导致发热量增加,从而降低加工质量。.
重要的检查要点包括:
尖端状态
表面外观
材料去除一致性
工具性能
对于生产环境而言,标准化的后处理流程有助于保持结果的一致性。.
这些程序应明确规定:
毛刺选择
运行速度
切割方法
检查步骤
更换时间
稳定的流程可以减少错误并提高效率。.
6. 制造商何时应该使用碳化钨铣刀进行钛合金精加工?
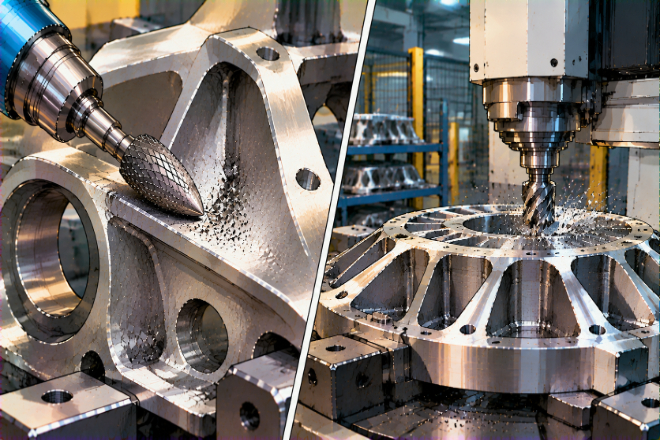
碳化钨旋转锉 当钛合金部件需要灵活可控的精加工时,这些方法尤其有用。.
典型应用包括:
边缘圆角
表面混合
焊缝清理
去除加工痕迹
修整
复杂形状调整
当制造商需要在不重复整个加工过程的情况下修正局部区域时,它们就显得很有价值。.
例如,钛合金零件切割后可能会留下细小的毛刺边缘。使用硬质合金锉刀可以快速去除这些毛刺。.
然而,硬质合金锉刀并非总是最佳选择。.
For large production runs with extremely strict dimensions, specialized machining systems may provide better automation and repeatability.
The decision should consider:
Required accuracy
Production volume
Surface requirements
Tool accessibility
Total cost
Carbide burrs provide the greatest value when flexibility and controlled finishing are important.
 English
 Español
 简体中文
 Français
 日本語
 한국어
 العربية
 Tiếng Việt