在高性能机械中,轴与轴承之间的配合至关重要。 碳化钨衬套 决定系统运行的效率和可靠性。.
精密配合可确保正确对准,最大限度地减少摩擦,防止振动,并延长轴和衬套的使用寿命。.
即使衬套是由优质碳化钨制成的,装配不良也会导致过热、磨损或卡死。.
本文解释了如何实现正确的佩戴,哪些因素会影响佩戴,以及如何测量和保持精度以获得长期性能。.
了解合身的重要性

配合是指轴直径与衬套孔径之间的关系。.
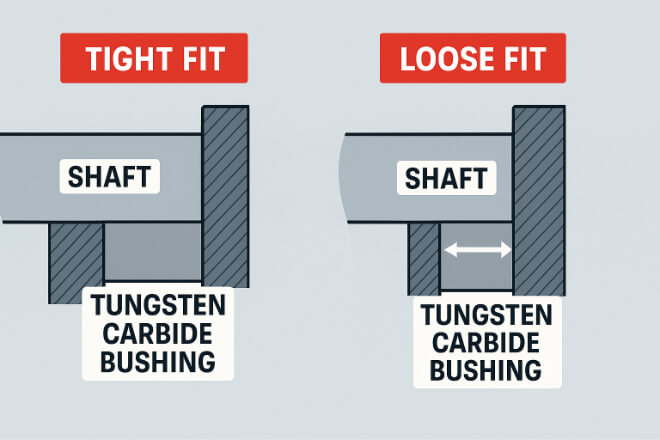
良好的配合可确保平稳旋转、可控的润滑间隙和最小的径向间隙。.
如果配合过紧,轴可能会卡死或导致衬套开裂。如果配合过松,则会产生振动和错位,导致过早磨损。.
从本质上讲,实现正确安装意味着在机械稳定性和易于组装之间找到平衡。.
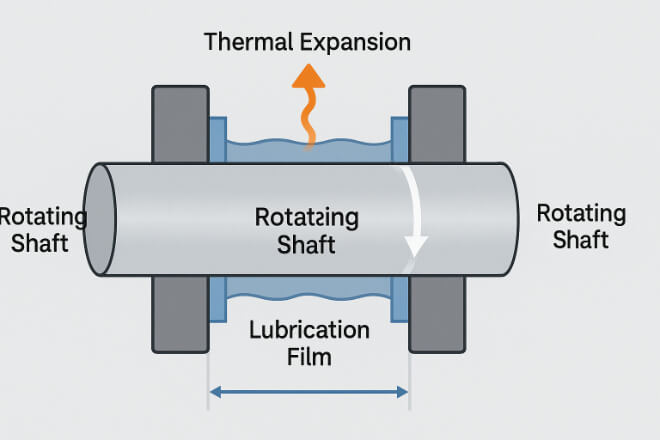
碳化钨衬套中使用的配合类型
机械装配中使用的配合方式大致分为三类:
| 版型 | 描述 | 典型应用 |
|---|---|---|
| 间隙配合 | 轴径小于衬套孔径;允许自由移动 | 低速旋转部件或润滑泵 |
| 过渡合身 | 轴和孔几乎相等;自由度和紧固度之间的平衡 | 中速机械或压缩机 |
| 过盈配合 | 轴径略大于衬套孔径;需要过盈配合。 | 高速涡轮机或固定轴套 |
每种配合类型都满足不同的运行需求。选择合适的配合类型取决于速度、负载、温度和润滑类型。.
精密配合的推荐公差
在精度要求极高的场合,严格规定公差至关重要。以下是各种应用中推荐的轴套配合指南。.
| 应用 | 版型 | 间隙范围(毫米) | 典型的轴/衬套组合 |
|---|---|---|---|
| 低速、轻载 | 间隙配合 | 0.020 – 0.040 | 钢轴 + WC-Co 衬套 |
| 中速,中等负载 | 过渡合身 | 0.005 – 0.020 | 不锈钢轴 + WC-Ni 衬套 |
| 高速、高压 | 过盈配合 | −0.005 – −0.015 | 合金轴 + 细晶粒 WC-NiCr 衬套 |
对于压入式衬套,安装过程中要预留膨胀空间——尤其是在使用热胀冷缩法时。.
测量和验证合身度

没有精确测量,就无法实现精准配合。.
常用方法包括:
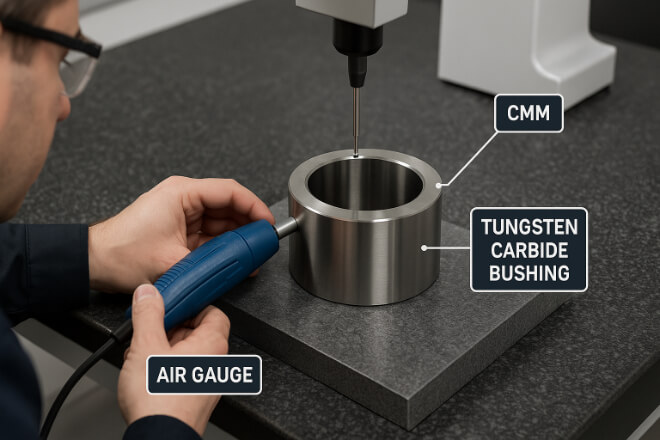
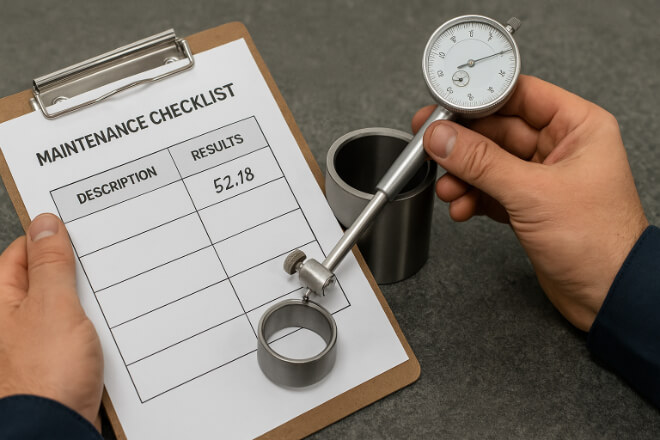
使用千分尺或内径规测量直径。.
用于极小间隙的气动测量系统。.
用于三维验证的坐标测量机(CMM)。.
蓝色触点检查,确认轴和衬套之间的表面匹配情况。.
为了最大限度地减少误差,最好在环境温度和受控湿度下测量两个部分。.
热机械组装技术
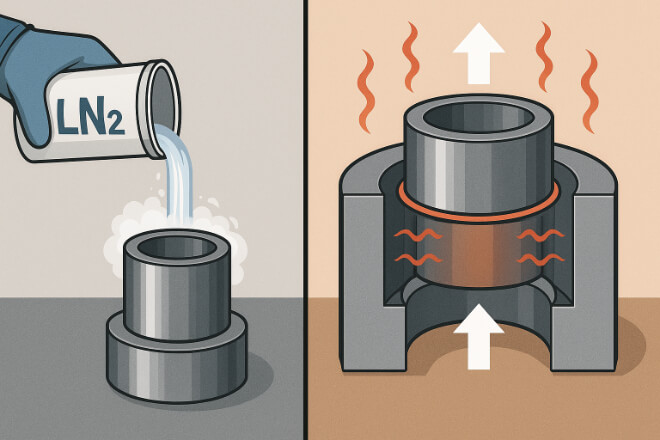
为了精确安装衬套,工程师通常采用以下两种方法之一:
1)压入配合法
衬套通过机械方式压入壳体中。.
具有很强的保持力,但如果压力过大则有开裂的风险。.
2)热贴合法
组装前,可通过加热使壳体膨胀,或用液氮冷却衬套。.
当温度趋于平衡时,衬套会牢固地锁定到位。.
与直接压制相比,可减少机械应力。.
为了 碳化钨衬套, 热配合通常更安全,因为它避免了脆性碳化物中的拉应力。.
表面光洁度和润滑在配合中的作用
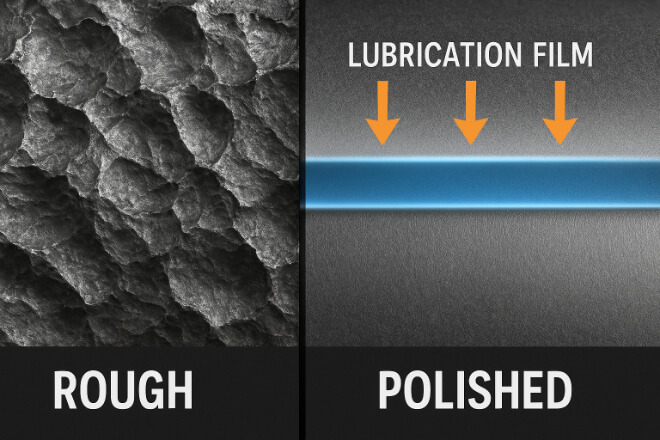
如果表面光洁度差,即使尺寸完全吻合也意义不大。表面光洁度决定了轴和衬套之间润滑油膜的形成情况。.
Ra 0.1–0.2 µm 是精密润滑配合的理想选择。.
镜面般的表面处理可减少摩擦和磨损。.
粗糙的表面会导致局部过热和点蚀。.
务必确保轴和衬套材料与润滑剂相容——尤其是在化学或海洋系统中。.
预防常见的安装问题
即使是设计精良的系统,如果组装或维护不当,也可能发生故障。.
以下是一些常见的服装合身问题及其解决方法:
| 问题 | 可能原因 | 建议采取的措施 |
|---|---|---|
| 过度磨损 | 配合松动或润滑不良 | 重新研磨轴或重新珩磨衬套以纠正间隙 |
| 手术期间癫痫发作 | 干涉过紧;热膨胀 | 考虑工作温度重新计算适配度 |
| 衬套裂纹 | 压入配合不均匀 | 使用热压成型代替机械压合。 |
避免强行装配。最终拧紧前,务必检查同心度和轴的对准情况。.
长期精度检验与维护

定期检查可确保磨损和间隙保持在可接受的范围内。.
建议的做法包括:
每6个月测量一次缸径和轴外径。.
运行过程中监测振动和温度。.
如果 Ra 超过 0.3 µm,则对表面进行重新抛光。.
当磨损超过初始间隙的 10% 时,更换衬套。.
预防性维护可避免计划外停机,并保护整个轴承系统。.
结论
实现轴与碳化钨衬套之间的精密配合是一个设计、测量和控制的过程。.
通过选择合适的配合类型、保持严格的公差以及采用正确的安装技术,企业可以实现平稳运行、延长设备寿命并降低维护成本。.
精密装配不仅是加工标准,更是对可靠性和性能的战略投资。.
如果您想了解任何公司的更多详细信息,请随时 联系我们。